
 EN
Elegir al fabricante adecuado de gafas deportivas y para actividades al aire libre para un desarrollo exitoso de productos
Elegir al fabricante adecuado de gafas deportivas afecta el costo, la calidad y la escalabilidad. Descubra 10 preguntas esenciales sobre materiales, herramientas, lentes y control de calidad.
Por qué la elección del proveedor determina un programa de gafas deportivas
Elegir un fabricante de gafas deportivas condiciona todo lo posterior: costo del molde, calidad de las muestras, estabilidad en los reabastecimientos y capacidad de repetir un diseño con precisión entre temporadas. Las gafas deportivas y para actividades al aire libre pertenecen a una categoría exigente, ya que la montura debe mantener su geometría durante el movimiento, mientras que el lente debe gestionar el deslumbramiento, la exposición a los rayos UV y los impactos, simultáneamente.
Una fábrica que ensambla principalmente piezas adquiridas tiene dificultades para proteger esa geometría. El comprador necesita un fabricante de gafas deportivas que mantenga bajo un mismo techo la gestión de materiales, el moldeo, el manejo de lentes y el acabado, de modo que un cambio en el diseño no se estanque entre proveedores que trabajan con distintas tolerancias. Esta guía funciona como una lista de verificación desde la perspectiva del comprador, no como una propuesta comercial. 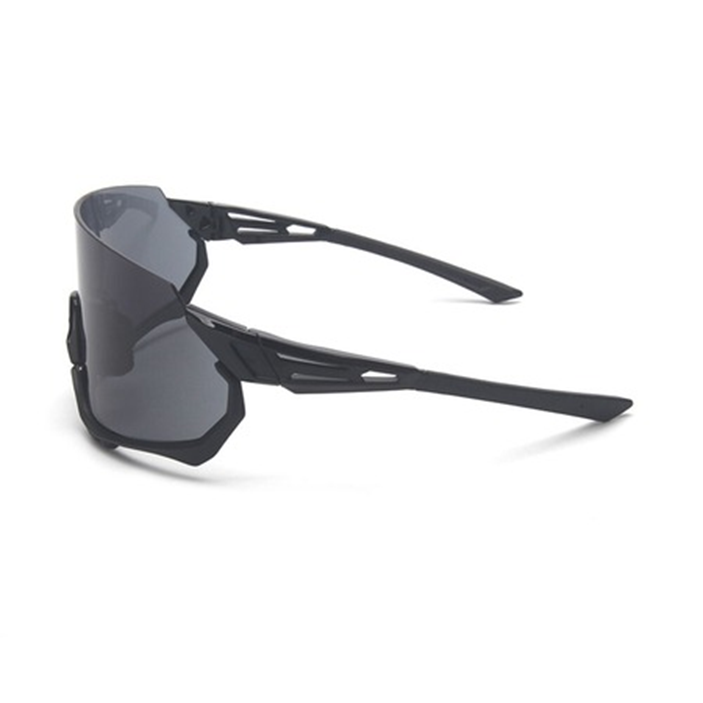
Capacidad en materiales y moldeo
La capacidad determina el peso, el comportamiento ante la flexión y la facilidad con la que un fabricante de gafas deportivas puede construir una montura capaz de absorber impactos.
Selección del material de la montura para uso activo
La elección del material establece el límite superior para las prestaciones de la montura. El TR90 ofrece una sensación ligera y flexible y recupera su forma tras la flexión, lo cual resulta ideal para diseños envolventes que deben permanecer bien ajustados durante el movimiento; por su parte, el policarbonato (PC) inyectado permite geometrías más complejas y secciones de pared uniformes.
El acetato aporta profundidad de color, pero se comporta de forma distinta bajo tensión, por lo que normalmente se combina con una construcción adecuada en lugar de usarse solo. Cada material implica un compromiso entre peso, rigidez y acabado. Pregunte qué combinaciones fabrica habitualmente una fábrica, no cuáles puede intentar realizar una sola vez, porque el trabajo habitual es donde el proceso está controlado.
Inyección, TR90 y construcciones mixtas
La capacidad de inyección determina si una forma puede ser moldeada de forma fiable y reproducida lote tras lote. Las preguntas útiles son prácticas: cuántos moldes se ejecutan internamente, cómo se controla el espesor de las paredes y cómo se mantiene un molde entre temporadas, en lugar de repararlo cuando empieza a presentar rebabas.
TR90 y PC son ambos métodos de inyección, pero no son intercambiables. Cada material tiene su propia ventana de procesamiento, comportamiento de enfriamiento y patrón de contracción, y esas diferencias se manifiestan en el ajuste entre las piezas tras el moldeo. Las construcciones mixtas añaden una segunda disciplina, ya que un frente moldeado unido a una varilla metálica requiere puntos de ubicación consistentes para mantener la alineación correcta de las bisagras.
Propiedad del molde y disciplina de muestreo
La fabricación de moldes es el punto crítico donde un programa presupuestario se estabiliza o se desvía. Antes de comprometerse, pregunte quién es el propietario del molde, cómo se gestionan las modificaciones y cómo se refleja un cambio geométrico directamente en el molde, en lugar de compensarlo durante el ensamblaje. La propiedad determina qué ocurre si la relación finaliza.
La toma de muestras debe ser un paso controlado y no un favor apresurado. Una fábrica disciplinada produce una muestra que representa el proceso de producción previsto, registra los parámetros utilizados y puede explicar cualquier desviación respecto al plano técnico. Un flujo de trabajo estructurado avanza desde la fase inicial de instrucciones, pasa por la revisión técnica y la aprobación de la muestra, y finaliza con el bloqueo de materiales y utillajes.
Opciones de lentes y calidad óptica
Los lentes asumen gran parte de la promesa de rendimiento, por lo que su manipulación merece el mismo nivel de escrutinio que el utillaje del armazón.
Configuraciones polarizadas y de protección UV
Los lentes polarizados reducen el deslumbramiento reflejado proveniente del agua, la nieve y las superficies de carretera, razón por la cual constituyen la base de la mayoría de los programas deportivos y al aire libre. Los lentes con protección UV responden a un requisito distinto. Ambas son opciones que pueden especificarse, pero el comprador debe confirmar qué combinación concreta de base de lente, tonalidad y tratamiento se está cotizando.
Esa única aclaración evita que un pedido llegue con una lente cuyo comportamiento difiera del de la muestra aprobada. El trabajo personalizado de color también va más allá de la montura, porque el tinte de la lente, el acabado espejo y el degradado interactúan con el color de la montura. Una muestra emparejada antes de la producción en masa evita una incoherencia cuya corrección resulta costosa más adelante.
Uniformidad, tensión e irisación de la lente
Los defectos de una lente no siempre son evidentes a simple vista. La uniformidad en su superficie, la tensión interna y la irisación afectan tanto al rendimiento como al aspecto final de la lente una vez montada; por ello, se miden objetivamente, en lugar de evaluarse visualmente. Una lente deportiva con curvatura pronunciada revela tales defectos con mayor facilidad que una lente plana.
Un laboratorio que mide la transmitancia luminosa, verifica la uniformidad en múltiples puntos, cuantifica la irisación y detecta la tensión interna está verificando una especificación, no limitándose a confiar en ella. Esa distinción separa una fábrica que realiza ensayos de otra que simplemente hace promesas, y adquiere especial importancia cuando un programa abarca varios tintes de lente.
Geometría envolvente y curvatura de la lente
Las gafas deportivas suelen emplear una geometría envolvente para proteger el ojo del viento y de la luz lateral. Esa curvatura no es meramente decorativa: modifica la forma en que debe cortarse y montarse la lente, así como la manera en que las patillas se curvan hacia atrás para sujetar la montura durante el movimiento; por tanto, las decisiones relativas a la montura y a la lente deben tomarse conjuntamente.
Un trazador de monturas captura los datos de forma y dimensiones para garantizar un biselado preciso, y un lensmeter confirma la potencia y el centro óptico de la lente montada. Sin esas comprobaciones, una montura envolvente puede quedar floja o asentarse de forma irregular una vez instaladas las lentes.
Sistema de calidad y documentación
El sistema de calidad protege al comprador tras la aprobación de la muestra, y un fabricante de gafas deportivas debe hacerlo visible en cada etapa.
Tres etapas de inspección en la práctica
Las inspecciones de entrada verifican los materiales y componentes antes de que comience la producción. En un programa deportivo, esto incluye el material de la montura, las lentes, las bisagras y cualquier pieza metálica, de modo que un lote defectuoso se detecta antes de ingresar a la línea, no después de que el ensamblaje ya lo haya consumido.
La inspección en proceso supervisa etapas clave de producción y ensamblaje, donde el ajuste de las bisagras, la alineación de las patillas y el montaje de las lentes generan desviaciones que se acumulan. La inspección final revisa las gafas terminadas antes del empaque, cubriendo su apariencia, funcionamiento y presentación. Estas tres etapas juntas reducen la probabilidad de que un defecto pase desde la materia prima hasta una caja comercial para venta al por menor.
Pruebas internas y documentación para exportación
Nombrar el equipo indica al comprador qué puede verificar una fábrica sin necesidad de enviar muestras a terceros. Un probador de impacto con bola en caída permite realizar ensayos de impacto; un probador de fatiga de armazón evalúa la durabilidad de las bisagras y las patillas; y los instrumentos ópticos miden la transmitancia, la uniformidad, la turbidez y la tensión. Un gabinete para evaluación del color ofrece condiciones de observación constantes.
El apoyo documental es una parte práctica de la selección de un socio, ya que los mercados de destino exigen distintas pruebas. El enfoque adecuado adapta la documentación al proyecto y al mercado específicos, en lugar de asumir que un solo informe cubre todos los requisitos, y confirma durante la cotización qué documentos pueden proporcionarse exactamente para los materiales, lentes y componentes incluidos en el programa.
Escalabilidad y comunicación
La aprobación constituye un hito, no una línea final; el trabajo realizado entre la entrega de la muestra y el embarque determina si un fabricante de gafas deportivas obtiene pedidos repetidos.
Control de la transición de muestra a producción en masa y capacidad
La coherencia entre la muestra y la producción en masa depende del control del proceso. Si una muestra se fabricó en un banco de trabajo y la producción en masa se lleva a cabo en una línea, variables como el lote de material, la dosificación del color y el tiempo de enfriamiento pueden modificar el resultado. Comparar la producción en masa con la muestra aprobada en los puntos de control acordados evita que una pequeña desviación se convierta en un lote completo.
La capacidad es tan importante como el control. Una base integrada que abarque desarrollo, producción con múltiples materiales y tratamiento superficial puede absorber una gama cada vez mayor, mientras que una instalación reciente en el extranjero, dedicada exclusivamente a las gafas de sol, respalda el volumen en esa categoría. Pregunte cómo se archivan las herramientas y las especificaciones, y en cuánto tiempo se puede reiniciar la fabricación de una montura.
Comunicación durante el desarrollo y temporadas repetidas
Una mala comunicación tiene un alto costo en el desarrollo de gafas deportivas. Cuando la geometría de la montura, la elección de las lentes y la colocación del logotipo se tratan en conversaciones dispersas, sin un registro compartido único, la muestra aprobada aún puede diferir de lo que se fabricará en producción. Un ritmo funcional es sencillo: confirmar por escrito la especificación, revisar los comentarios de ingeniería, aprobar formalmente la muestra y señalar los cambios antes de que lleguen a la etapa de herramientas.
Cada paso debe dejar un documento al que el comprador pueda remitirse. Esa disciplina es lo que permite que un diseño probado regrese la próxima temporada con el mismo color, el mismo ajuste y el mismo comportamiento de las lentes, lo cual suele ser la verdadera pregunta detrás de una decisión de proveedor. 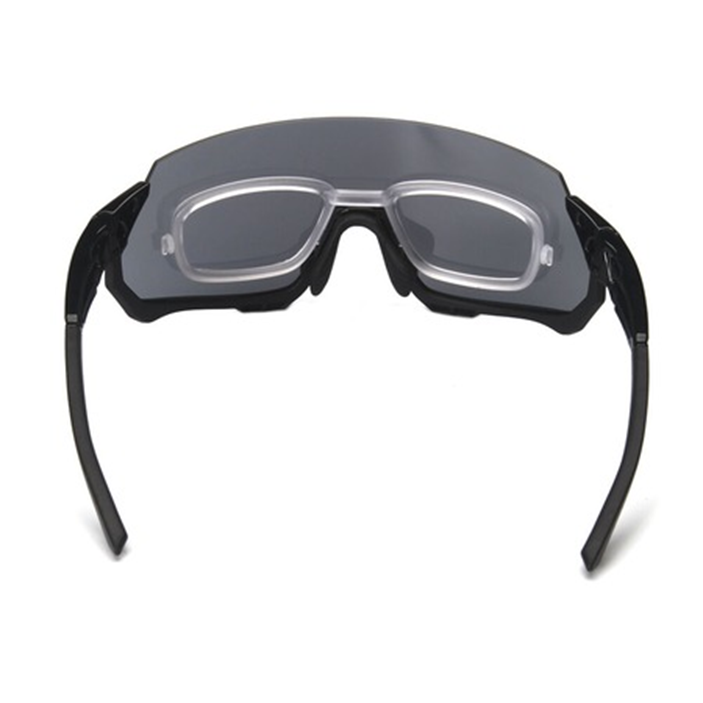
Preguntas frecuentes
¿Qué debería preguntar un comprador a un fabricante de gafas deportivas antes de su primer pedido?
Comience con la capacidad de materiales y procesos: qué materiales para monturas fabrica la fábrica internamente mediante moldeo, cómo se posee y modifica las herramientas, y si procesa acetato, metal y moldeo por inyección bajo un mismo techo. Luego pregunte sobre las lentes, ya que las opciones polarizadas y de protección UV deben cotizarse con una curvatura base, un tono y un tratamiento específicos. Finalice con las etapas de inspección, los equipos de prueba y la documentación disponible para sus materiales.
¿En qué se diferencian las monturas de TR90 y las moldeadas por inyección para gafas de exterior?
Ambos son procesos de moldeo por inyección, pero el TR90 y el policarbonato (PC) se comportan de forma distinta tanto en el molde como en su uso final. El TR90 suele sentirse más ligero y flexible, recuperando su forma tras flexionarse, lo cual resulta ideal para diseños activos y envolventes. El PC permite geometrías más complejas y secciones de pared uniformes. Cada material tiene su propia ventana de procesamiento y patrón de contracción, por lo que la fábrica debe tratarlos como especificaciones distintas.
¿Cómo se mantiene la coherencia de la calidad de las muestras al escalar la producción?
La coherencia se logra registrando los ajustes utilizados para fabricar la muestra aprobada y aplicándolos a la producción en masa. Deben documentarse el lote de material, la dosificación del color, los parámetros de moldeo y el tiempo de enfriamiento, de modo que la línea reproduzca la muestra en lugar de aproximarla. La inspección frente al patrón de referencia en los puntos de control acordados evita que pequeñas desviaciones se conviertan en una serie completa de monturas no conformes.



