
 EN
Cómo la artesanía en la fabricación de la montura influye en la apariencia y el valor de las gafas de sol de acetato
Mismo acetato, distinta apariencia: el corte, el pulido, la alineación de las bisagras y las tolerancias definen la apariencia y el precio premium. Conozca los indicadores técnicos de artesanía que los compradores verifican.
Por qué la artesanía determina lo que ve un comprador
Dos pares de gafas de sol de acetato pueden partir del mismo material base y terminar pareciendo productos distintos. La diferencia rara vez radica en el material, sino en la artesanía aplicada: cómo se cortó la parte frontal, cómo se acabaron los bordes, cómo se ajustaron las bisagras y con qué uniformidad se pulieron las superficies.
Esas etapas deciden si una montura transmite la sensación de un objeto cuidadosamente concebido o de uno elaborado apresuradamente; y esa percepción es exactamente lo que un minorista está dispuesto a pagar. Abordada correctamente, la artesanía en las gafas de sol de acetato constituye un conjunto de variables productivas controlables, no una cuestión de azar. 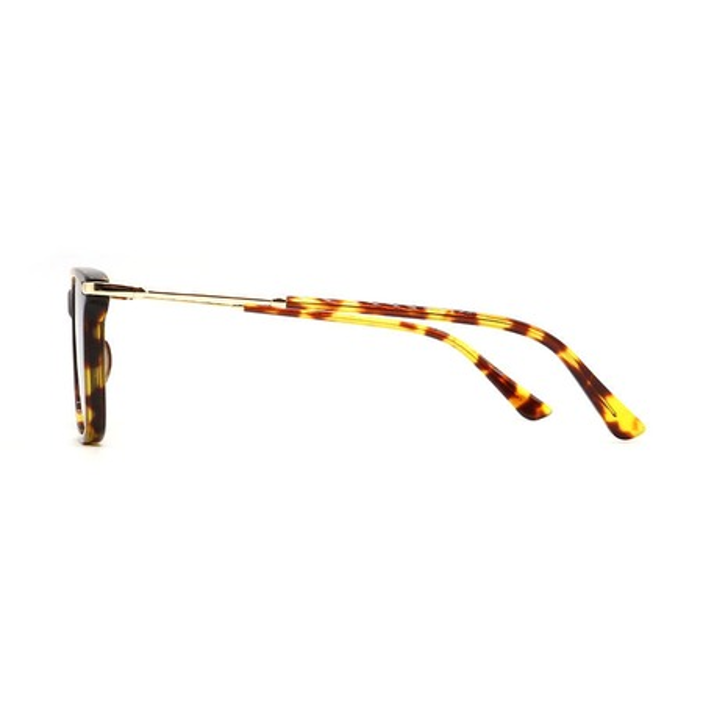
Etapas de la artesanía que moldean la apariencia
La calidad visible de las gafas de sol de acetato es la suma de varias etapas de acabado, cada una de las cuales prepara la siguiente.
Corte y precisión CNC en gafas de sol de acetato
El acetato llega en láminas y bloques y se convierte en una montura mediante corte y fresado. La mecanización controlada por ordenador determina con qué precisión se forman la forma de las lentes, la arista y el puente. Cuando el corte es preciso, la lente encaja limpiamente en la arista y la simetría de la montura se mantiene uniforme en todo el pedido.
La precisión en esta etapa establece un límite superior para todo lo que viene después. Una montura con una arista irregular no mejorará su aspecto tras el pulido, y un puente cortado ligeramente descentrado se manifiesta como una asimetría que ningún acabado puede ocultar. La ventaja para el comprador es la repetibilidad, ya que una montura cortada con tolerancias ajustadas puede producirse nuevamente la próxima temporada y lucir igual.
Trituración, pulido y trabajo manual
Después del corte, el acetato se somete a un proceso de tamborizado y pulido para desarrollar su superficie. El tamborizado suaviza los bordes e inicia el brillo, el pulido lleva la superficie a su acabado final y el acabado manual alcanza las zonas inaccesibles para la máquina. En conjunto, estos pasos determinan cómo una montura capta la luz y constituyen la etapa más artesanal de la producción.
Aquí entra en juego la experiencia. Un pulido insuficiente deja una superficie opaca o turbia, mientras que un ciclo demasiado agresivo redondea los bordes que el diseño pretendía mantener afilados. El trabajo manual atiende los detalles que el comprador percibe al sostener la montura: la sensación al tacto de un borde, la transición entre la parte frontal y la terminación lateral, y la uniformidad de la línea del aro.
Uniformidad de bordes y superficies
La uniformidad distingue una buena muestra de un buen producto. Ambas lentes de un par deben mostrar el mismo perfil de borde, y ambos lados de la parte frontal deben ser simétricos entre sí. Cuando los bordes coinciden, la montura parece intencionada; cuando difieren, el ojo lo detecta incluso si resulta difícil identificar la causa.
Mantener la coherencia significa mantener estable el proceso de acabado en cada pieza de la serie. Las variaciones aparecen cuando los ciclos se desvían o cuando los lotes se terminan sin una referencia común; por eso, una muestra de referencia y controles durante el proceso mantienen la serie alineada.
Artesanía de montaje
Un frente bien acabado puede quedar mal si el montaje de las gafas de sol de acetato es flojo.
Colocación y alineación de las bisagras en gafas de sol de acetato
La bisagra es donde el armazón se abre y cierra, y donde pequeños errores se convierten en molestias diarias. Una bisagra ligeramente desalineada hace que la patilla quede en un ángulo incorrecto, mientras que una bisagra mal asentada permite que la patilla se tambalee desde el primer día. La colocación y la alineación determinan el funcionamiento del armazón.
Las inspecciones de montaje abarcan el asentamiento de las bisagras, el engranaje de los tornillos y la alineación, de modo que los problemas se detecten mientras aún pueden corregirse. Una prueba de laboratorio independiente simula entonces ciclos repetidos de apertura y cierre para evaluar la durabilidad. Las bisagras alineadas también protegen otras piezas, porque la carga se distribuye a través de la pieza terminal en lugar de concentrarse en un solo punto.
Equilibrio y geometría de las patillas
El equilibrio de las patillas determina cómo se asienta una montura sobre el rostro y si permanece fija. Si las dos patillas difieren en ángulo o longitud, la montura se balancea o se desliza, y el usuario lo percibe casi de inmediato. El equilibrio es un resultado artesanal logrado mediante un montaje cuidadoso, no mediante ninguna propiedad individual del material.
La geometría alrededor de la patilla también afecta la apariencia. Una patilla que se une limpiamente a la pieza terminal y sigue la línea del diseño parece intencional, mientras que una que lo hace de forma torpe parece ensamblada a partir de piezas sueltas. Los compradores que comparan muestras suelen juzgar esta unión sin darse cuenta, porque es precisamente donde el ojo interpreta la calidad.
Aplicación del logotipo y del acabado metálico
Las aplicaciones del logotipo y los acabados metálicos son elementos pequeños con un efecto desproporcionadamente grande sobre la percepción de valor. Un logotipo metálico colocado con precisión, centrado y al ras, transmite intención deliberada; mientras que el mismo logotipo ligeramente torcido socava el marco que lo rodea. La precisión en la aplicación es artesanía en miniatura.
Cuando se utiliza una incrustación o un pasador metálico en acetato, debe asentarse limpiamente sobre la superficie, sin dejar huecos visibles ni bordes sobresalientes, y el acabado circundante debe pulirse para que la pieza parezca integrada. Además, el acabado debe ser duradero, pues un logotipo que se desprende o se oxida tras unos pocos meses transforma una señal de calidad en una queja.
Cómo se manifiestan las tolerancias
La tolerancia es invisible en un plano técnico, pero muy visible en una gafa de acetato terminada.
Donde las tolerancias se vuelven visibles
Una tolerancia es el rango dentro del cual una dimensión puede variar. En las gafas de sol de acetato, las tolerancias ajustadas se manifiestan en lugares específicos: la línea del aro alrededor de una lente, la unión entre la parte frontal y la pieza terminal, la alineación de las dos patillas y el ajuste de una incrustación metálica.
Una línea de aro ajustada mantiene la lente perfectamente al ras; una unión limpia entre la pieza terminal y el frente elimina la sombra que produce un ajuste deficiente; y unas patillas alineadas permiten que la montura quede nivelada. Ninguna de estas características es decorativa: todas son el resultado visible de mantener las dimensiones dentro de un rango estrecho, lo cual incrementa los costos por herramientas e inspección.
Leer una montura para evaluar su calidad de fabricación
Un comprador puede aprender mucho mediante una inspección sistemática. Comprobar que el borde de ambas lentes sea uniforme, deslizar un dedo a lo largo de la unión del aro, abrir y cerrar la bisagra y observar la parte frontal bajo luz angular revelan cómo se fabricó la montura. Estas sencillas comprobaciones distinguen una montura fabricada con precisión de una meramente aceptable.
Bajo luz angular, una superficie uniformemente pulida refleja una banda suave, mientras que una superficie irregular se fragmenta en parches. El tacto cuenta la misma historia, ya que un borde acabado se siente continuo y uno apresurado, escalonado. El acabado se inspecciona en el armazón ensamblado, no solo en las piezas brutas.
Convertir la artesanía en precio
Una mejor artesanía cuesta más, y los compradores de gafas de sol de acetato necesitan un lenguaje que explique dónde se ha invertido el dinero.
El coste detrás de un mejor acabado
El acabado es donde reside gran parte del trabajo manual. El corte, el bruñido, el pulido y el trabajo a mano consumen tiempo cada uno, y unas tolerancias más ajustadas añaden esfuerzo adicional en herramientas e inspección. Un armazón con un acabado más profundo y tolerancias más estrechas es simplemente más caro de producir que uno acabado apresuradamente.
Ese costo es real, y un comprador debe comprenderlo antes de negociar. Si una cotización se sitúa muy por debajo del nivel que requiere terminar un diseño, la diferencia suele provenir de algún punto del proceso, y normalmente se manifiesta en los bordes, las uniones o la uniformidad de la producción, más que en la factura.
Lenguaje que los compradores pueden usar con los minoristas
Justificar un precio más alto exige un lenguaje específico, no elogios vagos. En lugar de calificar una montura como «premium», un comprador puede señalar una línea de borde al ras, una unión limpia en las piezas extremas, patillas niveladas y una incrustación metálica colocada con precisión, al ras y perfectamente cuadrada respecto a la superficie. Se trata de afirmaciones verificables que un minorista puede comprobar directamente en el producto.
El lenguaje sobre artesanía resulta más eficaz cuando describe el proceso: revisión del acabado en la pieza ensamblada, comprobación de la alineación de las bisagras, comparación del acabado con una muestra de referencia. Un minorista puede repetir esos puntos ante un cliente, porque explican el precio, y la coherencia entre la muestra y la producción en masa protege el margen asociado. 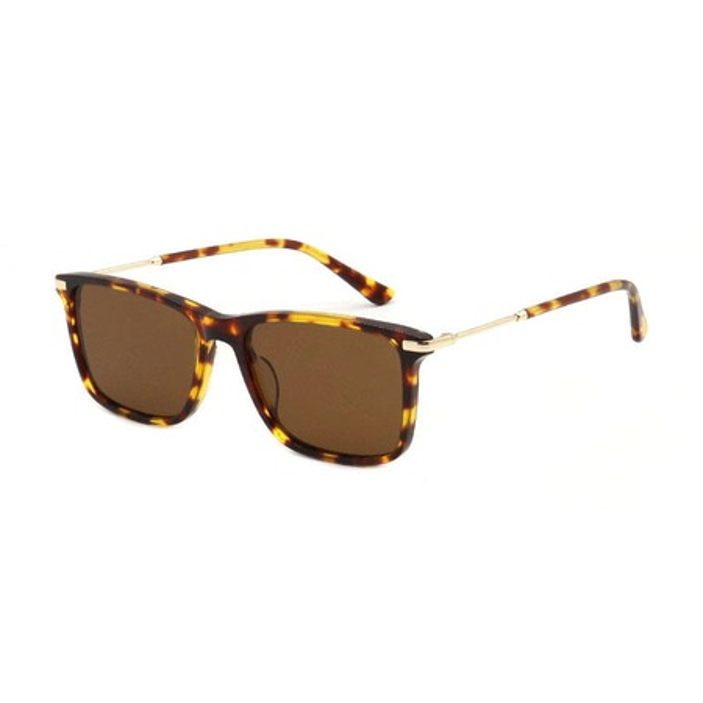
Preguntas frecuentes
¿Qué hace que las gafas de sol de acetato parezcan más caras que otras?
La diferencia visible suele provenir del acabado, no del material. Una línea de borde uniforme, bordes que se sienten suaves y continuos, un reflejo homogéneo en toda la superficie, una unión limpia entre la parte frontal y la terminación lateral, y los remates metálicos integrados a ras transmiten calidad. Estas características son el resultado de ajustes muy precisos, así como de un cuidadoso proceso de bruñido, pulido y acabado manual.
¿Cómo afectan el pulido y el bruñido al aspecto final?
El bruñido suaviza los bordes e inicia el brillo, mientras que el pulido lleva la superficie al nivel final y el acabado manual alcanza zonas a las que una máquina no puede acceder. Juntos determinan cómo capta la montura la luz. Demasiado poco pulido deja una superficie mate, y un ciclo demasiado agresivo redondea bordes que el diseño requiere afilados; por ello, el ciclo se controla comparándolo con una referencia aprobada.
¿Por qué importa el ajuste de las bisagras para el valor de una montura?
La bisagra se mueve cada día, por lo que su ajuste y alineación determinan cómo se siente la montura y durante cuánto tiempo conserva su geometría. Una bisagra ligeramente desalineada hace que la patilla quede en un ángulo incorrecto, y una bisagra flojamente fijada permite que la patilla se tambalee desde el primer día. Ambos defectos se perciben de inmediato, razón por la cual la alineación se verifica durante el ensamblaje y no después del empaque.



