
 EN
Moldeo por inyección frente a corte CNC para la producción de monturas de gafas: diferencias clave para compradores
Compare precisión, costos, plazos de entrega y materiales: tome la decisión adecuada según su volumen y marca.
Los métodos de fabricación determinan fundamentalmente la calidad, el costo y la viabilidad comercial de los productos de gafas. Al producir monturas de gafas , los fabricantes y compradores enfrentan una decisión crítica entre el moldeo por inyección y el corte CNC, dos procesos de fabricación distintos que ofrecen resultados muy diferentes en términos de precisión, escalabilidad y economía de producción. Comprender estas diferencias es esencial para cualquier persona involucrada en la producción de gafas, ya sea que esté adquiriendo gafas ópticas, gafas de moda o gafas graduadas para su marca.
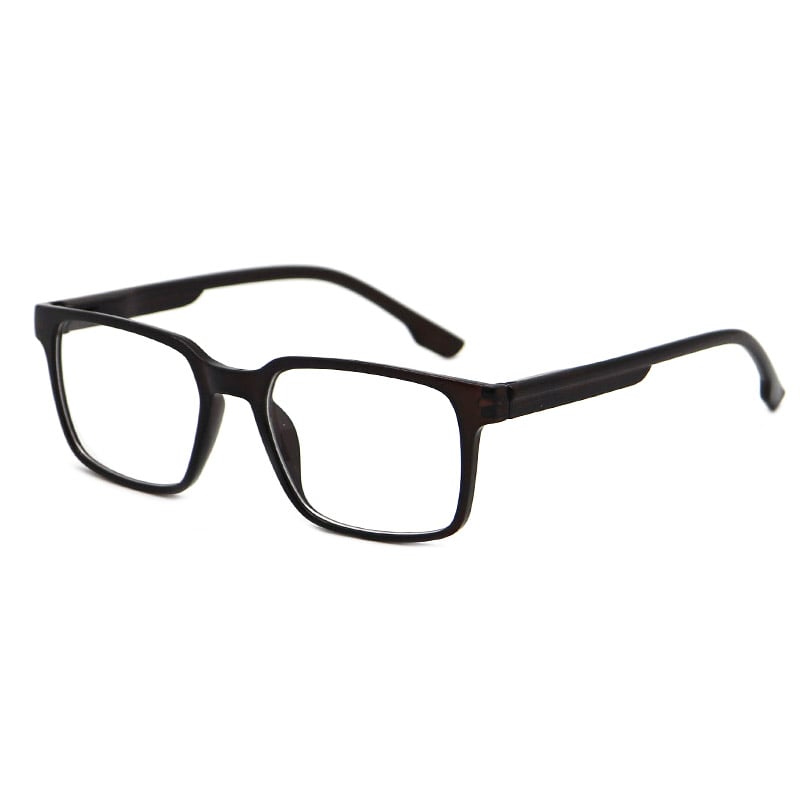
Ambos procesos sirven a la industria de las gafas, pero funcionan según principios, estructuras de costos y filosofías de producción totalmente distintos. El moldeo por inyección destaca en la producción en grandes volúmenes con calidad constante, mientras que el mecanizado CNC ofrece flexibilidad y precisión para volúmenes más bajos y diseños complejos. La selección del método adecuado requiere comprender su volumen de producción, la complejidad del diseño, los requisitos de material y las limitaciones presupuestarias.
Comprensión del moldeo por inyección para la producción de gafas
Proceso fundamental y capacidades
El moldeo por inyección consiste en calentar plástico u otros materiales hasta que alcanzan un estado líquido y luego forzarlos, bajo presión, dentro de un molde diseñado con precisión. Una vez que el material se enfría y solidifica dentro de la cavidad del molde, emerge el armazón terminado de gafas, requiriendo mínima elaboración posterior. Este método resulta especialmente eficaz para producir gafas graduadas y gafas de moda en grandes cantidades, ya que el molde genera piezas idénticas de forma constante, incluso en lotes de miles o millones de unidades.
El proceso comienza con el diseño y la fabricación del molde, lo cual representa una inversión inicial considerable. No obstante, una vez que el molde está listo, el costo por unidad disminuye drásticamente con cada pieza adicional producida. El moldeo por inyección puede incorporar directamente en el diseño del armazón de gafas detalles geométricos complejos, salientes invertidos (undercuts) y texturas finas, sin necesidad de pasos adicionales de mecanizado.
Ventajas económicas y consideraciones de volumen
Para los fabricantes de gafas ópticas y gafas graduadas que operan a gran escala, el moldeo por inyección ofrece una economía por unidad insuperable. Al producir 10 000 o más monturas de gafas anualmente, el costo del molde se amortiza rápidamente, lo que resulta en menores costos de materiales y mano de obra en comparación con otros métodos. Las grandes marcas que producen colecciones de gafas de moda conocen esta ventaja y confían en el moldeo por inyección para mantener la rentabilidad en los puntos de venta al público.
La consistencia de calidad también mejora con el moldeo por inyección, ya que este proceso depende de la repetibilidad de la máquina y no de la habilidad del operario. Cada montura de gafas ópticas producida comparte una precisión dimensional idéntica, un acabado superficial uniforme y propiedades materiales iguales. Esta consistencia reduce la carga de control de calidad y las devoluciones por parte de los clientes.
Comprensión del corte CNC para la producción de monturas de gafas
Mecanismo y flexibilidad de diseño
El corte CNC, o mecanizado por control numérico computarizado, elimina material de un bloque sólido o una lámina mediante herramientas de corte de precisión guiadas por coordenadas controladas por ordenador. A diferencia del moldeo por inyección, el corte CNC parte de un material en bruto y sustrae todo lo que no corresponde a la forma deseada de la montura para gafas. Este proceso sustractivo funciona con acetato, titanio, aluminio y otros materiales adecuados para fabricar gafas ópticas y gafas graduadas de alta gama.
La principal ventaja del corte CNC radica en la libertad de diseño y la adaptación rápida. Cuando una marca de gafas de moda desea probar una nueva forma de montura o realizar iteraciones basadas en comentarios de los clientes, el corte CNC requiere únicamente una actualización del archivo de diseño. No es necesario fabricar moldes costosos. Esta flexibilidad hace que el corte CNC sea ideal para lanzamientos de edición limitada, proyectos de gafas personalizadas y desarrollo de prototipos.
Estructura de costes y compensaciones entre volumen de producción
El corte CNC normalmente implica costos materiales más altos por unidad debido a que se genera una cantidad considerable de desperdicio de material durante el proceso de mecanizado. Sin embargo, no se requiere una inversión significativa inicial en herramientas. Para la producción de gafas ópticas en pequeños volúmenes, pedidos personalizados de gafas con receta o colecciones de gafas de moda que abarquen de 100 a 2.000 unidades, el corte CNC suele resultar más económico que el moldeo por inyección cuando se calculan los costos totales del proyecto.
La intensidad laboral también sigue siendo mayor con el corte CNC, ya que cada montura requiere tiempo específico de máquina. La configuración, el cambio de herramientas y la inspección de calidad consumen recursos proporcionales al volumen de producción. Escalar la producción mediante corte CNC se vuelve progresivamente menos rentable a medida que aumentan los volúmenes.
Diferencias clave que afectan las decisiones de compra
Selección de materiales y rendimiento de la montura
El moldeo por inyección destaca con materiales termoplásticos como el acetato, el policarbonato y la nailon, ofreciendo durabilidad, variedad de colores y eficiencia de costos en la producción de gafas graduadas y gafas de moda. El corte CNC funciona excepcionalmente bien con materiales premium como el titanio, el acero inoxidable y el acetato de alta calidad, cuyo mayor costo material se justifica mediante la percepción de calidad y posicionamiento de lujo en el mercado óptico.
Los compradores que adquieren gafas ópticas para marcas de mercado masivo priorizan el moldeo por inyección porque los armazones termoplásticos equilibran eficazmente costo y rendimiento. Por el contrario, las marcas de gafas de moda de lujo suelen especificar el corte CNC para acceder a la estética de materiales premium y a series de producción limitadas que refuerzan la exclusividad de la marca.
Plazos de entrega y programación de producción
El moldeo por inyección requiere de 8 a 16 semanas para el diseño del molde, su fabricación y la obtención de las primeras muestras antes de iniciar la producción en masa. Una vez que el molde está listo, la producción de gafas graduadas y gafas ópticas puede avanzar rápidamente. El corte mediante CNC requiere solo de 2 a 4 semanas para producir las primeras muestras e iniciar inmediatamente la fabricación en pequeños lotes. Esta ventaja de velocidad resulta muy significativa para marcas de gafas de moda que lanzan colecciones estacionales o que deben responder con rapidez a las tendencias del mercado.
Los compradores con calendarios de lanzamiento rígidos deben sopesar el mayor tiempo de espera inicial del moldeo por inyección frente a su mayor velocidad de producción por unidad una vez finalizada la fabricación de las herramientas. Por otro lado, los minoristas de gafas de moda que aceptan una producción escalonada prefieren el corte mediante CNC, ya que permite fabricar monturas de gafas bajo demanda sin necesidad de comprometerse con pronósticos de inventario.
Resultados en calidad y precisión
Ambos métodos logran una alta precisión, pero mediante mecanismos distintos. El moldeo por inyección garantiza la consistencia dimensional en toda la producción, ya que el molde controla mecánicamente la geometría de la pieza. Las gafas graduadas fabricadas mediante moldeo por inyección presentan una uniformidad que cumple con rigurosos estándares ópticos. El corte CNC logra precisión gracias a la experiencia del operador y a la calibración de la máquina, lo que produce armazones individuales excepcionales, aunque con tolerancias más ajustadas que requieren un control de calidad más riguroso.
Los compradores que evalúan fabricantes de gafas ópticas deben tener en cuenta que el moldeo por inyección, por su naturaleza, permite cumplir especificaciones más estrictas en grandes volúmenes, mientras que el corte CNC resulta ideal para trabajos personalizados de bajo volumen y alta precisión o para aplicaciones de gafas de moda premium.
Preguntas frecuentes
¿Cuándo debe un comprador elegir el moldeo por inyección en lugar del corte CNC para la producción de gafas?
Elija el moldeo por inyección cuando planee producir más de 5.000 unidades anuales, con el objetivo de fabricar gafas correctoras u ópticas con especificaciones constantes, o cuando busque minimizar los costos materiales y de mano de obra por unidad. La inversión inicial en moldes se justifica rápidamente a volúmenes más altos, lo que convierte al moldeo por inyección en la opción clara para gafas de moda de mercado masivo y líneas establecidas de monturas para gafas.
¿Cuáles son las diferencias típicas de costo entre el moldeo por inyección y el mecanizado CNC para gafas?
El moldeo por inyección implica costos iniciales de herramientas de 3.000 a 15.000 dólares, pero genera costos por unidad de 1 a 3 dólares para gafas ópticas o correctoras en volumen. El mecanizado CNC elimina la inversión inicial en herramientas, pero cuesta de 5 a 15 dólares por unidad para gafas de moda o monturas personalizadas. A 5.000 unidades, el moldeo por inyección suele resultar más económico en total, pese a la inversión en el molde.
¿Puede el mecanizado CNC producir gafas con la misma calidad que el moldeo por inyección?
Sí, el corte CNC produce gafas ópticas y de moda de calidad premium, superando a menudo las monturas fabricadas por inyección en estética del material y posicionamiento de lujo. Sin embargo, la consistencia en series de producción grandes favorece el moldeo por inyección, ya que el molde garantiza dimensiones idénticas para cada montura de gafas graduadas producida, mientras que el corte CNC depende de la habilidad del operador y de la recalibración de la máquina para lograr consistencia entre lotes.



